


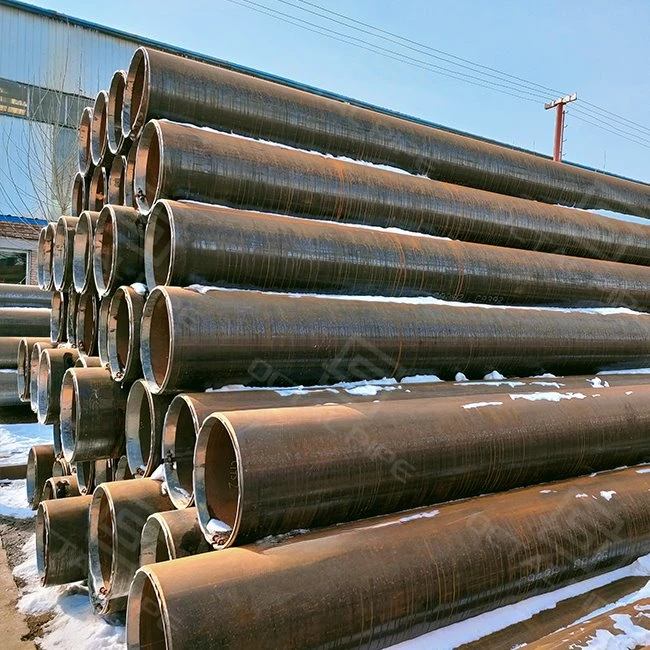

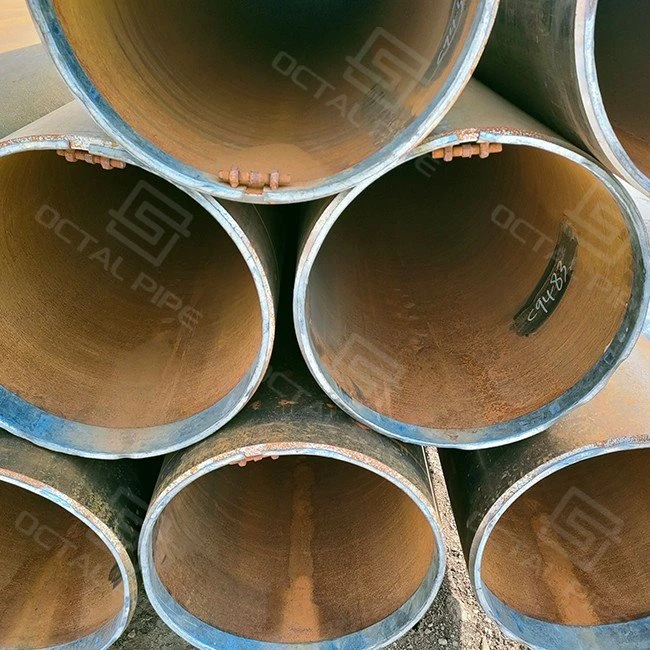
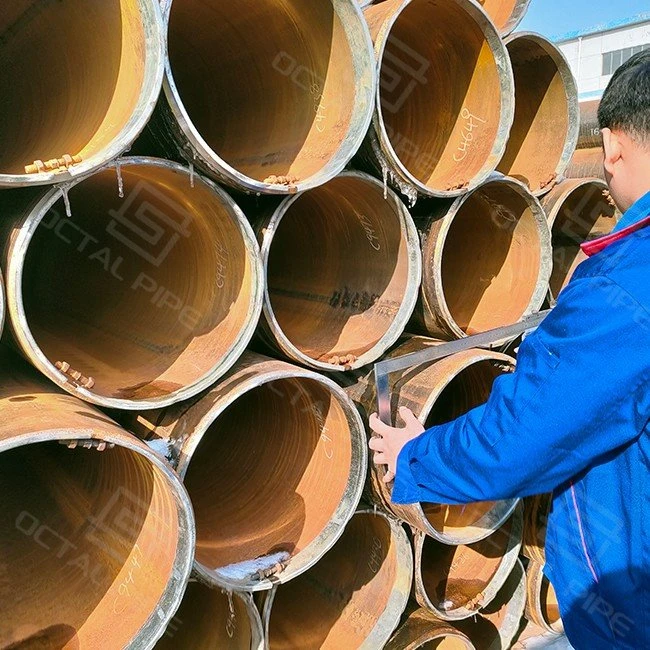
ERW Pipe
Rêjeya bejna derve: 3/4" - 24"
Qûrahiya dîwar: 4 - 20mm (cudakirî)
Dirêjahî: 6m, 12m, 20FT, 40FT an xwerû
Pîvanên Pola: API 5L Gr. B, X42-X90
Asta Hilberê: PSL1, PSL2
Tîpa Dawî: Çêkirî, Deşt, Têrkirî & Hevgirtî
Dermankirina Rûyê: Boyaxa reş, Varnished, 3PE, FBE, Galvanized, Epoxy
Testkirin: Testa hîdrostatîk, UT, ECT
Standardên API 5L, ISO, EN
Parastin: Kîpên Dawî yên Plastîk/Hesin
Serlêdan: Neft û Gaz, Avakirin, Hêz, Deryayî, Çandinî
ERW boriyeke pola weldedlûleyek rastê-a ku ji kulika pola hatî çêkirin e, ku tê de keviyên xêzik bi berxwedana elektrîkê têne germ kirin û bi hev re têne qelandin da ku weldanek dirêjî ya hişk pêk bînin.ERW tê wateya Electric Resistance Welded, û ew bi gelemperî ji bo lûleya xetê, veguheztina avê, û karûbarê avahîsaziyê tê hilbijartin ku li wir OD-ya domdar, radestkirina bilez, û lêçûna lêçûn girîng e. Weld bi dirêjahî li ser boriyê dimeşe, di encamê de avahiyek tevlihev, hêza bilind, û rastbûna pîvanê ya hêja. Bi karîgeriya hilberîna bilind û lêçûnek nisbeten kêm, boriyên ERW di pîşesaziyên wekî veguheztina neft û gazê, avakirina binesaziyê, avdana çandiniyê, û çêkirina makîneyan de bûne hilbijartinek girîng.

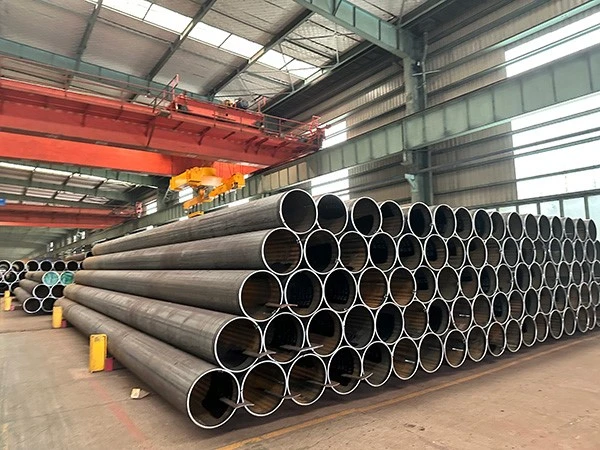
Taybetmendiya boriyê ya ERW (OD, WT, Not & Standard)
| Şanî | Rêzeya / Vebijarkên Rastî | Nîşanên Pratîk ji bo Kiriyaran |
|---|---|---|
| Dirêjiya derve (OD) | 21,3-660,4 mm (NPS 1/2–26, DN 15–650) | Ev band mezinahiya ERW ya sereke ku ji bo xetên karûbar, xebata avahîsaziyê, û gelek pakêtên boriyê yên deryayî tê bikar anîn vedigire. |
| Qûrahiya dîwar (WT) | ~ 2,0-25,4 mm (OD-girêdayî) | Bi gelemperî ji hêla ferman kirinBernameyên ASME B36.10M: SCH 10 / 20 / 30 / 40 / 60 / 80 / 120 / 160; jîSTD / XS / XXScihê ku pêkan e. |
| Standards | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 | Li gorî karûbarê hilbijêrin:API 5Lji bo lûleya xetê;A53ji bo veguhestina gelemperî / galvanîzekirin;A500/EN10219ji bo strukturel;A252ji bo piling. |
| Notên hevpar | API 5L: Gr.B, X42–X70 |ASTM A53: Gr.A/Gr.B |ASTM A500: Gr.B/Gr.C |EN10219: S235JRH / S275J0H / S355J2H | Lîsteya notê "danûstandin-rast" bigire: Tenê notên ku hûn bi rastî didin nîşan bidin, ji ber ku kiryar dê delîlên MTC û ITP bixwazin. |
| Dirêjî | 5,8/6,0 m (SRL); 11,8/12,0 m (DRL); birrîn-ji bo-dirêjiya berdest (pir caran bi rêkûpêk heta 18 m) | SRL/DRL wekî xwerû destnîşan bikin; CTL-ya dirêjtir wekî vebijarka projeyê derman bikin (girêdayî veguheztin û tolerasyona rastdariyê ye). |
| Dawî Dawî | Dawiya Deşt (PE) / Bevel End (BE) / Têkilî & Hevgirtî (T&C) | Pakêtên API 5L bi gelemperî PE/BE diyar dikin; T&C ji bo hin karûbarên tansiyona kêm- hevpar e. |
| Rû / Rûxandin | Reş / varnish / galvanized;FBE / 2LPE / 3LPE / 3LPP(bixwe) | Hilbijartina pêlavê divê li gorî rêzika rêzê (ax, germahî, rêbaza sazkirinê) bişopîne. |
| Kontrolkirin & Belgeyên | Weld seamUT / Eddy Current; testa hîdrostatîk; pîvan & dîtbarî;KUR10204 3.1 / 3.2 MTC(wek ku tê xwestin) | "Delîla xweya guhdarîkirî" li vir bihêlin: Qada NDT, hîdrotest, şopandin, vebijarkên şahidiya partiya sêyem-. |
Pêvajoya Hilberîna boriyên ERW
Octal Pipe di hilberandina boriyên ERW de standardên navneteweyî bi tundî dişopîne, alavên otomatîk û jîr bikar tîne da ku performansa hilberê aram û pêbawer peyda bike. Pêvajoya tevahî pêk tê:

1. Kontrolkirina materyalê xav û amadekirin
- Plateyên pola yên ku API, ISO, û standardên din ên navneteweyî digirin têne hilbijartin.
- Pêkhatina kîmyewî, taybetmendiyên mekanîkî, û kêmasiyên rûkal têne ceribandin da ku hevgirtinê misoger bikin.
2. Çêkirin & Çêkirin
- Amûrên birrîna rastgir-bilind rastbûna pîvanan misoger dike.
- Pelikên pola hêdî hêdî bi çêkirina makîneyan di nav bilbilên boriyên dor de têne xwar.
3. Welding Berxwedana Frekansa Bilind-
- Kevir di rewşek plastîk de têne germ kirin û bi lîstokên şilandinê bi hev re têne wellandin.
- Niha, voltaj, û leza weldingê bixweber têne guheztin da ku weldên hişk û domdar garantî bikin.
4. Dermankirina Germê (Pêjandin/Normalkirin)
- Rakirina stresê ji bo weldan û germê-herêmên bandorkirî.
- Mîkrostruktur, hişkbûn, û berxwedana qirikê çêtir dike.
5. Ceribandin & Teftîşkirina Nonedestructive
- Testkirina Ultrasonîk (UT):kêmasiyên weldê hundurîn destnîşan dike.
- Testa niha ya eddy (ECT):şikestin û tevlêbûnên rûvî nas dike.
- Testkirina hîdrostatîk:berxwedana zextê piştrast dike.
- Kontrola pîvanê:stûrahiya dîwar, ovality, tolerans dirêj.
6. Mezinbûn, Çêkirin & Dawîkirin
- Spray sarbûn û mezinbûn dorbûn û rastbûnê misoger dike.
- Borî li gorî hewcedariyên xerîdar bi dirêjahî têne qut kirin, bi şilbûn û derbkirinê.
7. Dermankirina Rûyê & Coating
- Pickling, shot blasting, an li dijî-cilên li dijî korozyonê (3PE, toza epoksî) berxwedana korozyonê baştir dike.


ERW Pipe Seam Kontrola Kalîteyê
The longitudinalERW boriya boriyêdi hilberîna ERW/HFW de qada yekane ya herî kontrolkirî ye. Ji bo kirîna projeyê, kontrolkirina dirûzê ne sloganek e-ew zincîreyek ji-kontrolên pêvajoyê, tam-kontrola dirêj- û tomarên peydakirî ye ku îspat dike ku dirûş bi domdarî hatî berhev kirin, qut kirin û ceribandin.
- Di-kontrola pêvajoyê de:şopandina kulikê/germê, amadekirina devî, û pencereyek pîvana weldingê ya sabît (hêz / lez / çewisandin) ji bo ku çêkirina dirûzê aram bimîne.ID / OD scarfingtê kontrol kirin ku ji bo karûbarê herikînê û yekparebûna pêlavê hewcedariyên profîla bejê bicîh bîne.
- NDT dirêjahiya tam-:deryaya dirêjî ji hêla ve tê kontrol kirinUT û / an Eddy Currentli gorî standard û projeya ITP ya hukumdar, bi mîhengên kalibrated û pîvanên pejirandinê yên belgekirî.
- Yekbûna zextê: testa hîdrostatîkli gorî pêwîst tê kirin; kontrolên pîvanê (OD / ovality / rastbûn) bi îstîqrara qada deryayê di hişê xwe de têne verast kirin.
- Tamîrkirin û rakirin:îşaretên dirûzê qaîdeyek zelal a verastkirinê dişopînin (qebûlkirin / ji nû ve-teftîşkirin / red kirin) li gorî diyardeyê; her tamîrkirina destûr tê tomarkirin û ji nû ve-verastkirin.
- Berhemên bihîstbar:germê No.. nexşeya, rapora NDT, rapora hydrotest, ûKUR10204 3.1 / 3.2 MTC(gava ku tê xwestin).


ERW Pipe vs Seamless Pipe: Meriv Çawa Hilbijêre
Ji bo pir projeyan, biryar hêsan e:ERW hilbijarkek biha ye-dema ku boriya wellandî destûr tê dayîn û karûbar di çarçoveya sêwirana standard de be; Dema ku taybetmendî jê re hewce dike an dema ku peywir giran e, bêkêmasî tê tercîh kirin.Octal Pipe dikare her du rêyan peyda bike û ji we re bibe alîkar ku hûn vebijarka rast li ser bingeha kod û asta xetereyê hilbijêrin.
- ERW hilbijêringava ku hûn hewce neOD/WT-ya pêşbînîkirî, dema rêberiya kurttir, û dabînkirina qebareya domdarji bo karûbar, xebata avahîsaziyê, û gelek pakêtên xeta bejahî.Xala kontrolê ya sereke:dirêjîERW seam-Octal Pipe lihevhatina dirûzê bi rê ve kontrol dikeamadekirina qiraxa + pencereya pîvana weldingê ya stabîl, û yekitiyê bitam-Derjahiya NDT (UT/Navahiya Xezalê ya ku hatiye diyar kirin) + testa hîdrostatîk. Ji bo belgekirinê, em pêşkêş dikinpeydabûna germahî/pêlê û EN10204 3.1 MTC(3.2 û şahidiya partiya sêyem-li ser daxwazê heye).
- Hilbijêre Seamlessdema ku xizmetê yetansiyona bilind / germahiya bilind, barkirina giran a cyclic, an dema ku xerîdar / taybetî diyar dike"tenê bêkêmasî."Seamless di kirîna krîtîk de fikarên weld-nirxandina derzê kêm dike, û pir caran gava ku kiryar rêyek kontrolê ya hêsan dixwazin ji bosêwirana-servîsên ajotinê(derdavên zext / germahî, hestiyariya westandinê, an daxwazên hişk ên xwedan). Ji bo ku ji valahiyên çarçovê dûr nekevin, Octal Pipe pêşniyar dike ku diyar bikekod / standard, OD × WT, pola, qada ceribandinê, û asta belgeyêeşkere di RFQ / PO.
Serişteya kirrûbirra Octal Pipe:Di RFQ/PO-ya we de, dewletstandard + pola + OD×WT + PSL (eger API 5L) + çarçoveyek NDT + hîdrotest + EN10204 3.1/3.2. Ev sînorê teftîşê kilît dike û di dema vekolîna belgeyê de ji nûvekirinê dûr dikeve.
- Hilberîn: Kulîlk + çîçeka welded li hember billetek zexm (bê dirûş)
- Rêjeya OD: ERW pir caran aborî ye heya navîn-OD li hember tansiyona piçûk çêtir e-OD/bilind
- Bikaranîna tîpîk: xetên bejahî / karûbar / avahî li hember pêvajoya krîtîk / -zexta bilind
- Kontrola rîskê: NDT dirûvê weldê li hember yekbûna laşê tevahî + NDT
- Mesref / Dema Serkêşiyê: ERW kêmtir & zûtir li hember bêkêmasî bilindtir û dirêjtir


REW Pipes Applications & Case Studies
Veguhastina neft û gazê (avakirina ROWa deryayê):
Li rastê-rêya-rêya xebatê, leza bi rê ve tê danînstringing → fit-jor → welding → NDT berdan → tamîrkirina paldankê → daxistin-li. Dema ku pakêt hewce dike boriyek ERW / HFW pir caran tê hilbijartinkarbidestiya bilez û OD / WT ya stabîlji bo fit-bikarhêneriyê. Li vir dîsîplîna dabînkerê xuya dike: biOctal Pipe, tîmê karûbarê bi gelemperî a distînepakêta belgeya peydakirî(nexşeya germî/kolîlk + MTC) bi projeya ITP-ê re hevaheng e, ji ber vê yekê girêdan- li benda kaxezê namînin. Kontrolên zeviyê bi gelemperî li ser hûr dibinpêgirtina NDT ya deryaya weldê (li gorî hewcedariyê bi dirêjahiya UT/EC ya tam-)û statûya hîdrotestê-ji ber ku her girtina li wir berdana weldingê radiwestîne û daketinê dereng dike-.
Avakirin û Binesaziya
Ji bo cerdevan, çarçove, destan, û endamên strukturên gelemperî, ekîb bi berdewamî ne.birrîna bi dirêjahî, çewisandin, sondajê, slotkirin, û kelûpelên welding-bi gelemperî bi jigên dubarekirî. Ya ku di pratîkê de girîng egeometriya dubarekirî(OD, ovality, rastbûn) da ku beş bi jig "şer" nekin û ekîb saetan li ser hevrêzkirina bi zorê an ji nû ve xebitandinê neşewitînin. Rêbazek pratîkî ya Octal Pipe ku vê yekê piştgirî dike bi girtina taybetmendiyan esifrê-ajotin(OD×WT, tolerans, stratejiya dirêjbûnê) û peyda kirinqeydên teftîşêku çawa malper QC materyalan kontrol dike li hev dikin: encamên dimensî, nîşankirin / şopandin, û qada vekolîna deryayê ku pêvedan lê kom dibin.
Malperên Hêz û Pîşesaziyê (paceyên girtin û astengiyên destûr):
Di dema qutbûn/zivirandinê de, hûn pir caran apencereya kar a sabît, -destûrên xebatê yên germ û sînorkirî yên cîhê danînê-ji ber vê yekê pêdivî ye ku materyal were sînordar kirinamade ye-ji bo-çêkirinê. Boriya ERW bi gelemperî ji bo tê bikar anînracks, piştgirî, sleeves, û xetên alîkar, ku xetera kar ne "em dikarin boriyê bikirin," lê "em dikarin QA zû bigrin." Li vir, nirxa Octal Pipe di derheqê kirrûbirrê de kêmtir e û bêtir li ser eleza berdanê: delîlên hîdro/NDT, şopandina pir zelal, û belgeyek dostaniya ITP-ji ber vê yekê ku qulikan bêyî xalên girtina zêde an ji nû ve-ceribandinê bêne îmze kirin.
Nirxa Kirînê & Feydeyên Xerîdar
| Priority Buyer | Wateya Ew li ser Malperê çi ye | Octal Pipe Deliverables | Çima Girîng e |
|---|---|---|---|
| Lead Time & Batch Delivery | Proje têk diçin dema ku boriyek dereng digihîje an ji bo welding / sazkirinê di rêza xelet de tê. | Plansazkirina Rolling + stock ji bo mezinahiyên hevpar;bernameya sewqiyata hevîrêli gorî rêza avakirina we; lîsteya pakkirinê ji hêla pir / mezinbûnê ve. | ROW/pêşiya xebatê diherike û qerebalixa danînê û rawestgehên "mezinahiya winda" kêm dike. |
| Kontrola Rîskê ya Weld Seam (ERW seam) | Mufetîş li ser yekparebûna dirûzê berî berdanê ji bo girêdana-û nizimkirin- disekine. | Tev-Derjahiya NDT (UT û/an Hêza Xezalê ya ku hatî destnîşan kirin)+ hîdrotest wekî ku tê xwestin; pejirandina belgekirî / dabeşkirina li gorî standard / ITP. | Pêşîlêgirtina xalên ku ji ber çarçoweya NDT-ya ne diyar an nakokiyên qalîteya dirûnê çêdibin asteng dike. |
| Lihevhatina Dimensiyonel ji bo Fit-ber | OD/ovalîtî/serastî ya nebaş lihevhatina-hêdî hêdî dike, qijkirin, nelihevkirin, û ji nû ve xebitandinê zêde dike. | Kontrolkirî OD/WT; qeydên çavdêriya pîvanê; stratejiya dirêjbûnê (SRL / DRL / CTL) di PO de hate pejirandin. | Leza lihevhatinê-zêdetir dike û ji nû ve kirina zeviyê û paşketina bernameyê kêm dike. |
| Lihevhatin & Belgekirina Traceable | Materyal dikarin li ser kaxezê bêne red kirin her çend boriyek ji hêla fîzîkî ve baş be. | EN10204 3.1 MTC(3.2 li ser daxwazê), şopandina pir / germê, raporên vekolînê yên ku li gorî projeyê têne pak kirin. | Dewreyên lêkolîna belgeyan kurt dike û ji rewşên "radestkirî lê nehatine berdan" dûr dikeve. |
| Vebijarkên Projeyê (Bidawî & Çêkirin) | Encamên çewt/pêçandin tavilê ji nû ve kirina malperê diafirîne (ji nû ve-çêkirin, tamîrkirina paldankan, dereng). | Vebijarkên PE / BE / T & C; Vebijarkên pêvekirinê yên wekîFBE / 2LPE / 3LPE / 3LPPdema ku pêdivî ye; parastina dawî û nîşankirin per PO. | Li ser-guhertina malper û pêvekirina pêvekirinê-bariya xebatê kêm dike. |
Hilbijartina Kirîna Weya Baştir
Bi pêvajoyên hilberîna pêşkeftî, kontrolkirina kalîteyê ya hişk, û qadên serîlêdanê yên berfireh, lûleyên weldkirî yên Octal Pipe ji bo xerîdarên neft û gazê, avahî û endezyariyê yên gerdûnî bûne çareseriya bijarte. Bi nûbûniya domdar û rêveberiya zincîra peydakirina bikêrhatî, em hilber û karûbaran pêşkêş dikin ku lêçûn, pêbawerî û performansa demdirêjtir misoger dikin.
FAQ

Q: Cûdahiya di navbera boriyek ERW û HFW de çi ye?
Pirs: Hûn rêjeya zexta boriyê ya ERW çawa diyar dikin?
Pirs: Boriya ERW beramberî boriyeke bêserûber - ez kîjanê bibijêrim?
Pirs: Wateya ERW di boriya pola de çi ye?
Sertîfîkayên

Sertîfîkaya CE

Sertîfîkaya ISO 9001

Sertîfîkaya API Q1

Sertîfîkaya ABS

Sertîfîkaya AP-5L

Sertîfîkaya API-5CT
| Parametre | Specification |
|---|---|
| OD Range | 21,3–660,4 mm (NPS 1/2–26) |
| Qûrahiya dîwar | ~2,0–25,4 mm (OD-girêdayî), SCH 10–SCH 160 / STD / XS |
| Dirêjî | 5,8/6,0 m (SRL), 11,8/12,0 m (DRL), birrîn-bi dirêjiya-berdest heye |
| Standards | API 5L (PSL1/PSL2), ASTM A53, ASTM A500, ASTM A252, EN 10219, EN 10217 |
| Notên | API 5L Gr.B / X42–X70; ASTM A53 Gr.A/Gr.B; EN 10219 S235JRH/S275J0H/S355J2H |
| Diqede | PE / BE / Têkilî & Hevgirtî (li gorî hewcedariyê) |
| Rû / Rûxandin | Bare/reş, varnîsh, galvanîzekirî; FBE / 2LPE / 3LPE / 3LPP vebijarkî |
| Kontrolkirin & Testkirin | Weld seam UT û/an Eddy Current (li gorî taybetmendiyê), ceribandina hîdrostatîk (li gorî hewcedariyê), vekolîna pîvan û dîtbar, EN10204 3.1 (3.2 vebijarkî) |
Hot Tags: ERW Pipe, Chinaîn Hilberînerên ERW Pipe, peydaker, kargeh
Next2
SSAW PipeHûn Dixwazin Jî Like


Înternetê bişîne